自动涂装设备量身研制.一站式交钥匙服务为您提供产值高·低成本·稳久实用的喷涂整体解决方案
喷漆机器换人咨询:1371254838818025257959400-088-0769
喷漆机器换人咨询:1371254838818025257959400-088-0769
热门关键词: 喷涂设备配套解决方案 涂装设备厂家 喷塑设备 化工设备 喷涂设备
3C外壳喷涂对膜厚均匀性、色差和表面缺陷要求较高,部分消费电子外壳对漆膜厚度波动较为敏感。在这一条件下,输送系统的稳定性往往先于喷枪参数影响喷涂结果。地轨线在3C外壳喷涂中的工艺价值,主要体现在承载刚性、速度一致性和轨迹可重复性上,但其效果仍需与治具、喷涂轨迹和涂料工艺匹配。
一、3C外壳地轨线喷涂 地轨线与3C外壳的输送适配
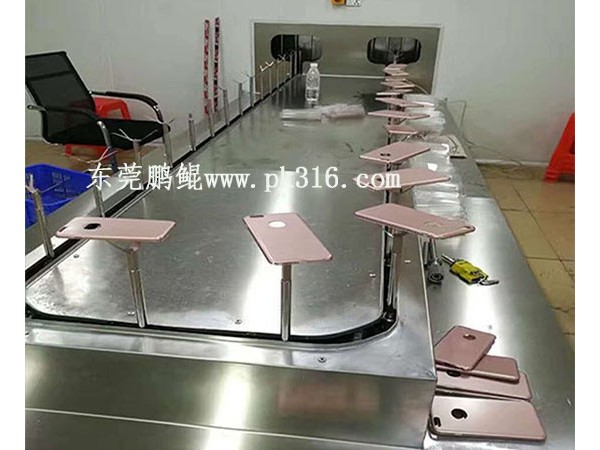
地轨链式输送将工件承载于地面轨道台车上,沿嵌入式轨道平稳行进。与悬挂链相比,地轨线更适合中小型3C工件的刚性承载,线体速度可根据工件和涂料工艺调节。匀速、低振动的输送状态,有助于使喷枪与工件之间的相对距离和角度保持在较窄的波动区间内,为膜厚一致性提供输送侧基础。
在多件同挂方案中,治具设计不能只考虑挂载数量。工件之间的间距、遮挡关系以及喷枪扇面覆盖范围,都会影响实际到达工件表面的涂料分布。以鹏鲲自动化参与的地轨线方案为例,多件同挂需结合工件尺寸、喷涂轨迹和现场试喷结果进行校核,避免简单堆叠造成局部膜厚偏差。
二、3C外壳地轨线喷涂 前处理与膜厚控制的关键节点
3C外壳基材以PC、PC+ABS等塑胶件为主,前处理状态直接影响涂层附着与外观。对于透明或半透明PC件,注塑内应力若未充分释放,喷涂后溶剂渗透可能诱发银纹甚至开裂,通常需要在喷涂前进行烘烤并缓慢冷却,以降低应力开裂风险。地轨线流程中的预热与静电除尘段,有助于工件表面达到适宜喷涂状态,并减少颗粒对漆膜平整度的干扰。
膜厚控制并不只取决于喷枪参数。线速波动、链条张紧状态以及工件在治具上的装夹角度,都会映射到最终膜厚上。实际操作中,喷涂平面通常接近垂直,其余平面与水平面保持一定夹角,以利于涂料均匀铺展并减少局部积液。这些姿态参数需结合工件几何特征和试喷结果确定。
三、3C外壳地轨线喷涂 异形结构与常见缺陷的应对方向
3C外壳普遍存在开孔、台阶和R角,边角积油与孔内漏底是两类常见问题。其成因通常与喷枪扇面和工件形状之间的几何失配有关:边角处静电场集中或涂料回弹可能导致局部过厚,深孔内部则可能因漆雾难以到达而形成漏底。应对方向包括按区域调整稀释剂挥发梯度,深孔部位偏向快干配方以抑制流挂,大面积平面保留适度慢干以保障流平;喷涂银粉漆时预留流平闪干时间,使铝粉在罩光前完成取向排列。
流挂的抑制更多依赖涂料流变状态与喷涂量的匹配。涂料粘度过低、单道涂层过厚或溶剂挥发过慢,都会增加垂直面上形成流挂的倾向。地轨线的匀速输送为“薄涂多道”策略提供了可重复的时间基准,使喷涂间隔和膜厚积累更容易保持稳定。
四、3C外壳地轨线喷涂 运维中容易被低估的环节
地轨线喷涂系统的长期稳定性,取决于喷枪与线体本身的日常维护。喷枪使用后若未及时清洗,喷嘴内部涂料硬化会导致喷雾形状畸变,进而以干燥涂料碎片形式落在工件表面,形成颗粒缺陷。清洗时须使用软刷处理喷嘴精密小孔,避免硬物损伤孔径。线体方面,每班作业后应清除轨道及设备下方积尘与杂物,轴承和轴承座按周期检查清洗,链条张紧度在运行一段时间后需校正。松紧失当会改变输送平稳性,间接影响喷涂一致性。
地轨线并非适用于所有3C外壳喷涂场景的通用方案,而是一套需与工件尺寸、批量节奏和涂层要求相匹配的工艺基础设施。它的作用在于以可量化的速度一致性、承载刚性和轨迹可重复性,把部分依赖人工判断的变量收拢到设备侧。对以中小型塑胶外壳为主、追求批次间一致性的涂装场景而言,理解地轨线的工艺边界与维护要求,比单纯比较设备参数更有实际意义。
专业的3C外壳地轨线喷涂方案智造商 | 东莞鹏鲲自动化
鹏鲲智能喷涂,智造升级三重价值:
更省:人力减半,漆耗直降,综合成本显著优化
更快:自动喷涂8分钟完成手喷1小时工作量,效率跃升
更稳:19年专注,智能工艺保障喷涂一致性
为什么众多企业选择东莞鹏鲲自动化?
案例实鉴
覆盖多行业成功方案,视频+案例全景呈现,可信可考
百台现机
39款型号,100+设备现场可选,快速匹配,缩短交期
深度定制
支持非标量产,提供自动上下料集成,免费试喷,量身规划
全程无忧
上门安装调试 + 操作培训 + 持续护航,确保量产无忧
立即咨询,定制您的3C外壳地轨线喷涂:
400-088-0769
更多详细解决案例来鹏鲲自动化企业官网:www.pk316.com
欢迎实地考察,亲验实力!
拨通电话,开启省人、省漆、省成本的智能喷涂升级
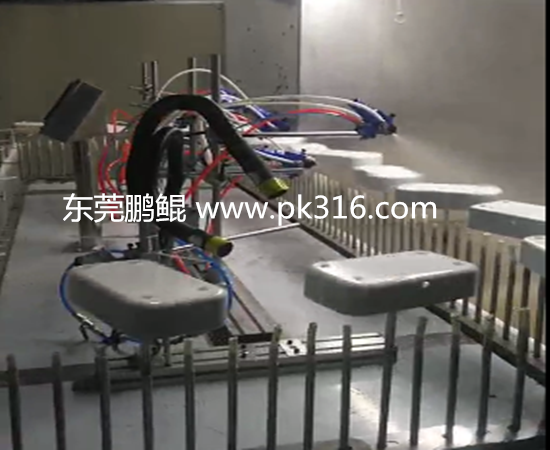
3枪8轴仿喷工机器人实拍视频: dwz.cn/00GffCQ
 地址东莞市横沥镇隔坑工业园A栋
 热线13712548388 / 18025257959/ 400-088-0769
 邮箱hcf316@163.com
 手机二维码
 微信公众号