产品案例关于


浙江某喷漆加工企业长期承接铝制装饰面板、铝质外壳等平面铝材的喷涂代工业务。铝材平面件看起来结构简单,喷漆似乎没什么难度,但该企业的技术负责人很清楚一个事实:平面铝件的喷涂良率始终卡在80%左右,返工和客户投诉几乎全部集中在同一个环节——漆膜附着力不足。
铝材天然表面存在一层致密的氧化膜,这层膜在自然环境下是保护层,在涂装工艺中却是“拦路虎”。漆膜附着在氧化膜上,初期检测或许过关,但经过运输震动或后续加工,容易出现成片剥离和边缘起皮。更棘手的是,铝材在加工、转运过程中表面残留的加工油和脱模剂如果清洗不彻底,喷涂后涂层下会形成肉眼难以察觉的微小气泡,在180°C左右的烘烤固化过程中膨胀,导致针孔和鼓包集中爆发。
此前,该企业的前处理环节依赖人工擦拭和简易浸泡槽,处理效果高度依赖操作工的经验和责任心——同一批铝板,不同班次处理出来的表面清洁度截然不同。企业负责人曾尝试从油漆端寻找解决方案,换了两个品牌的涂料,附着力问题依然反复出现。
2024年下半年,该企业决定对前处理和喷涂环节进行系统性改造。经过多轮方案比对,最终选择与东莞鹏鲲自动化设备有限公司合作,由鹏鲲提供铝材平面喷漆线和前处理滚筒设备的整体解决方案。
痛点拆解:为什么平面铝件的喷涂比想象中更难
鹏鲲技术团队进驻现场后,用三天时间跟线采集数据,梳理出三个核心痛点。
第一,前处理一致性无法保证。 平面铝件在冲压和机加工后,表面残留物成分复杂,既有冲压油也有切削液,部分工件还带有轻微的氧化变色。人工擦拭只能去除浮油,对嵌入氧化层微孔中的油性残留几乎无能为力。鹏鲲团队在现场测试中发现,同一批铝板中,人工处理后的表面张力值波动幅度超过30%,这意味着部分工件在进入喷涂环节时,表面已经处于“不可靠附着”状态。
第二,平面喷涂的均匀性受限于往复速度与喷枪匹配。 铝板幅面较大,人工手持喷枪很难保证整板涂层厚度一致,边角区域容易出现漏喷或过喷。同时,平面件在喷涂过程中如果静止不动,漆雾在板面沉积的均匀度远不如动态喷涂。
第三,前处理与喷涂之间存在“断档”。 工件前处理完成后到进入喷漆室之间的等待时间不可控,铝材在空气中暴露时间过长,新鲜表面会再次氧化,前处理的成果打了折扣。
方案设计:滚筒前处理+往复喷烤一体线
针对上述痛点,鹏鲲团队提出了一套以“前处理滚筒设备”为核心的联动方案,而非简单替换单一设备。
前处理滚筒:让每一块铝板获得一致的新鲜表面
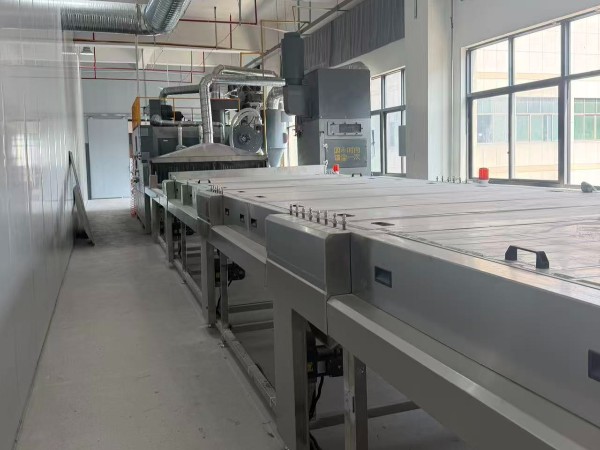
方案中的前处理滚筒设备采用滚筒输送配合多段处理的设计思路。铝板在滚筒构成的输送通道上平稳前行,依次经过预脱脂喷淋、主脱脂浸泡、两级清水漂洗和钝化处理。滚筒结构的关键优势在于,铝板在输送过程中并非完全静止——滚轮的转动带动工件轻微翻转和位移,使处理液能够更充分地接触板面及边缘区域,避免传统浸泡槽中工件叠放造成的处理死角。
脱脂段采用40-60°C的温控喷淋配合专用铝材脱脂剂,通过化学皂化与机械冲刷的双重作用,将冲压油和切削液从表面彻底剥离。钝化段则在铝材表面生成一层极薄的转化膜,这层膜既替代了天然氧化膜的保护功能,又为后续漆膜提供了化学键合的“锚点”。出料端的强风切水加低温烘干,确保铝板以干燥、洁净、活化的状态进入喷涂环节。
这里有一个容易被忽视的细节:前处理滚筒设备与喷漆流水线之间通过输送节拍联锁控制。前处理完成一块铝板,喷漆线就接收一块,中间几乎不存在等待暴露的时间窗口。这一设计从根本上解决了“处理后到喷涂前表面再氧化”的问题。
平面喷漆流水线:动态喷涂与精准控厚
喷涂段采用鹏鲲铝型材往复喷烤一体线的技术架构,针对平面铝件做了适配调整。工件通过输送系统以恒定速度通过喷涂区域,往复式喷枪系统在工件上方做横向往复运动,配合喷枪角度的微调,使漆雾在平面上的沉积趋于均匀。
与人工喷涂相比,自动化往复喷涂的核心优势在于参数的可复现性。喷枪的往复速度、雾化气压、出漆量在PLC系统中设定后,每一块铝板经历的喷涂条件完全一致。涂层厚度由输送速度与喷枪流量的匹配决定,不再依赖操作工的手感判断。按照鹏鲲在其他铝材喷涂项目中的经验数据,这种模式下一台设备等效于8至12名喷漆师傅的产出。
喷涂后的工件直接进入流平段和烘干炉,实现“喷—流—烤”的连续衔接。流平时间设定在5至6分钟,让漆膜在进入烘干前自然延展,消除喷涂过程中产生的微小橘纹。
改造完成后,该企业铝材平面件的喷涂良率从改造前的约80%提升至96%以上。附着力测试(划格法)的一次通过率由改造前的不足七成提升到接近满分水平。更重要的是,良率的稳定性显著改善——此前每天良率波动幅度可达15个百分点,改造后同一批次内良率波动收窄至3个百分点以内。
从人力角度看,前处理环节从原来的4名操作工减少至1人(负责上料和巡检),喷涂环节从3名喷漆工缩减为1名监控人员。按该企业的测算,仅人力成本一项,每年节省支出超过30万元。油漆利用率方面,由于喷涂参数经过优化且过量喷涂得到抑制,涂料浪费较改造前下降了约25%。
该企业技术负责人在项目验收时评价:“以前客户投诉掉漆,我们只能反复换油漆、调配方,治标不治本。这次把前处理滚筒和喷漆线连起来做,才真正找到了问题的根子——铝材喷涂的质量,七分在前处理,三分在喷涂。前处理做扎实了,后面的喷涂反而简单了。”
铝材平面喷漆线的难点,从来不在喷枪本身,而在工件进入喷漆室之前的那一段路。铝材表面的氧化膜和加工残留物是附着力缺陷的根源,仅靠喷涂端的工艺调整无法从根本上解决。前处理滚筒设备的价值在于,它用连续、可控、可复现的机械流程替代了依赖人工经验的不稳定操作,让每一块铝板在进入喷涂环节时都站在同一条质量起跑线上。
鹏鲲自动化在本案例中提供的,不是两台独立设备的简单拼凑,而是一条前处理与喷涂节拍联锁、参数贯通的完整工艺链。这种“前处理决定附着、喷涂决定外观”的分工逻辑,对于铝材喷涂加工企业而言,或许比任何单一设备的升级都更具参考价值。
专业的铝材平面喷漆线方案智造商 | 东莞鹏鲲自动化
鹏鲲智能喷涂,智造升级三重价值:
更省:人力减半,漆耗直降,综合成本显著优化
更快:自动喷涂8分钟完成手喷1小时工作量,效率跃升
更稳:19年专注,智能工艺保障喷涂一致性
为什么众多企业选择东莞鹏鲲自动化?
案例实鉴
覆盖多行业成功方案,视频+案例全景呈现,可信可考
百台现机
39款型号,100+设备现场可选,快速匹配,缩短交期
深度定制
支持非标量产,提供自动上下料集成,免费试喷,量身规划
全程无忧
上门安装调试 + 操作培训 + 持续护航,确保量产无忧
立即咨询,定制您的铝材平面喷漆线 :
400-088-0769 / 180-2525-7959/13712548388
更多详细解决案例来鹏鲲自动化企业官网:www.pk316.com
欢迎实地考察,亲验实力!
拨通电话,开启省人、省漆、省成本的智能喷涂升级
3枪8轴仿喷工机器人实拍视频:dwz.cn/00GffCQp